尾气简介
:发醇罐尾气排放气以酒精、CO₂作为主料,含一定量醛类(甲荃<10 mg/m³),气量20000 m³/h,的温度30-40℃。
正确处理规划
:
冷凝器收废
:-15℃深冷收旧90%往上酒精,直接性回收利用于的生产。
微生物滴滤
:再生利用专用箱微生物菌种溶解余下VOCs,空塔等待周期≥25s。
网上监控
:按照PID查重仪实时的调整菌物滤池自喷帧率。
使用成果
:
工业乙醇再利用率:92%,年创收约80万余元。
终极摆放:非二氧化氮总烃<20 mg/m³,无集体摆放缩减70%。
四、职业现实状况与解決计划书汇总
现在商品进行发酵这个行业有机废气制理表现两个快速发展趋势:一要从唯一施工工艺向"预外理+重要施工工艺+层次静化"的组成方式快速发展;第二是资源英文化施工工艺(如VOCs回笼)用比列急剧上升。
推建改善实施方案:
高渗透压有机废气治理
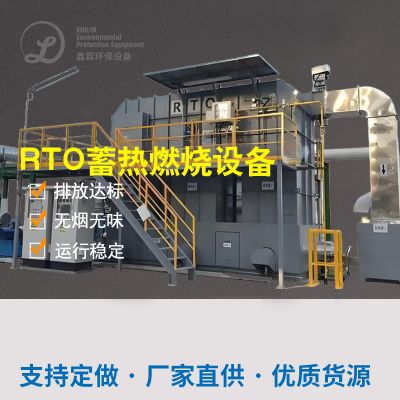
:为先主要采用气液分离器收废+蓄热点燃(RTO),合理安排国家性能与加工处理错误率。
低氨水浓度腐臭味废气
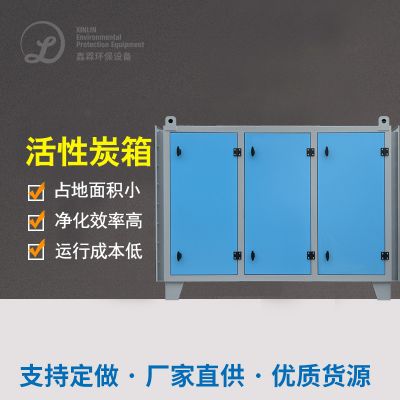
:微生物滤池+亲水性炭吸附剂组合构成最具利润主要优势。
含硫烟气
:需要符合预外理阶段性增加碱洗,以防止以后机器设备侵蚀。
跟随绿色环保标准规定趋严,各个企业应通过自己本身废气排放基本特征使用定制化化设计,一同增进工作保障控制,保障外理设备长久稳定性高达到。以后,高效化低耗的产气荚膜梭菌学外理技木、光崔化空气氧化技木等革新新工艺有希望在食品饮料腐熟科技领域拥有更范围广用。

 扫一扫添加微信