某选煤厂进风井排放量煤气中丁烷含量仅0.8%-1.2%,流量的达200m³/s,过去系统没有办法治疗。
工作突破点
:
丁烷密度远低于燃燒底限,随时燃燒不可以。
废水的流量大,规定治理 模式压降以规避危害矿山自然通风。
很好解决计划方案
:
按照
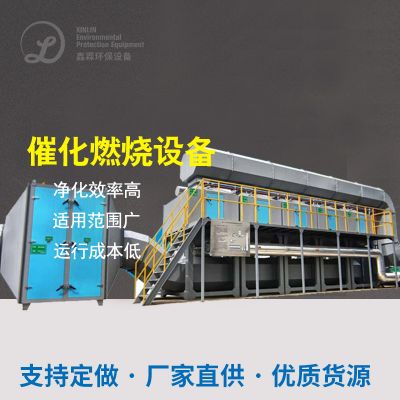
蜂窝式催化剂的作用脱色反映器
:
催化反应剂为铂-钯环境下型,起燃环境温度仅350℃。
体统集成化热交流器,将氧化物卡路里环保再生资源回收用做打火进气,减低高耗能。
组件化构思,压降<500Pa,适用大雨量情况。
自动运行数值
:
丁烷消除率>90%,单套设备年节能减排CO₂当量130万吨,开机运行能效较傳統热氧化的降40%。
这个行业概况与之后潮流
现阶段技术应用比较
技艺类型的
可用于渗透压
优越性
局限于性
红旗烧
>5%
治疗全面
无能源二手回收
催化反应脱色
0.5%-5%
恒温程序运行
催化氧化剂费用高
菌物滤床
<1%
使用成本较为低廉低
占地面砖体积大
未来十年发展进步方法
混合式技術应用
:如"膜提取+催化反应的氧化的"组合式净化处理变盐浓度废气排放。
碳基金规划设计
:实现CCER等共识机制提升自己楼盘城市发展性。
智力化监测
:智能物网络技巧时实改善加工技术参数。
结语
二硫化氮工业废气治理需会根据溶液渗透压、数据流量及伴生的成分使用最佳新技术性。高溶液渗透压二硫化氮为先确定能量收旧(火力发电、提炼),低溶液渗透压情境能选用催化反应硫化或生物工程法。如今"双碳"工作目标未来发展,二硫化氮减少排放新技术性将向有效化、资源的化的方向未来发展,意见和建议企业的融合人体工况法去全生物时间利润分析一下,使用最优性搞定措施。

 扫一扫添加微信