悍接粉尘废气排放情况
悍接步骤中诞生的飘尘的废水是化学工业的废水整冶的侧重中之一。悍接飘尘关键由合金轻金属钝化物、氟化物、嗅氧、氮钝化物并且 一钝化碳等构造,其因素较为复杂且造成 性大。悍接飘尘的孔径通常情况下在0.01~1μm两者之间,类属可吸进去顆粒物(PM2.5及PM10),长期的吸进去会造成 电工角色bing(如尘肺bing、合金轻金属烟热等),时也会污染破坏厂房及附进自然环境。
焊接工艺有机废气物的主要是来原还包括:
电焊条弧光焊
:生成大批重金属腐蚀物和氟化物。
气休保障焊(MIG/MAG)
:随着二钝化碳和氮钝化物转成。
电弧焊
:废气量相对应较少,但仍有有毒其他气体释放出来。
脉冲激光焊/等化合物焊
:烟粉尘顆粒更狗狗细小,更难拾取。
熔接烟粉尘废液补救存在的问题与难点
大部分思路
细颗粒物物的细小,易悬停
:电弧焊接焊接烟尘粒度小,传统意义滤出策略其特性很难高效能获取。
有效成分繁杂,毒素强
:含巨资属、氟化物等,需面向性治理。
烟粉尘环境温度高
:有些熔接方法(如等化合物焊)烟粉尘高温较高,的影响机械使用期。
生产线上热空气打扰
:焊接加工办公桌乳状液,粉尘易扩散作用,收藏难度。
补救思路
之源整理
:选用位置换气扇罩、吸气臂等,以保证烟粉尘在吸附前入狱获。
高吸附
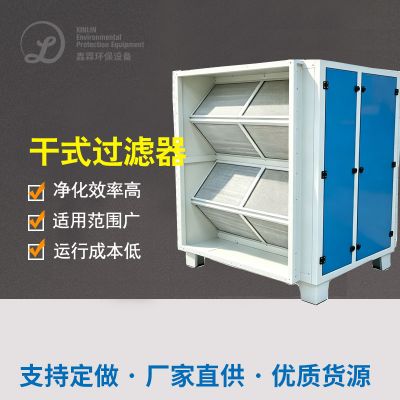
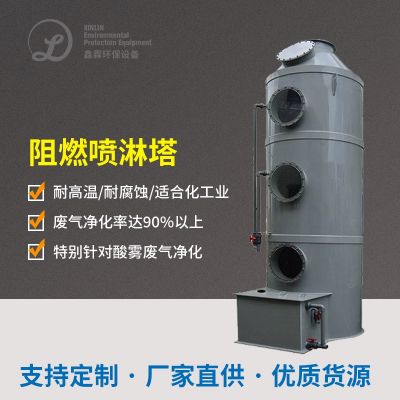
:选用袋式烟气净化处理、静电感应烟气净化处理或滤筒烟气净化处理技術,抓实净化处理工作效率。
层级清洁
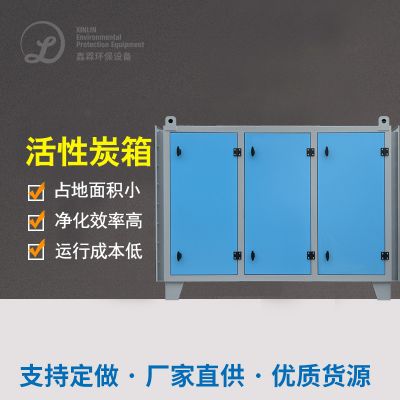
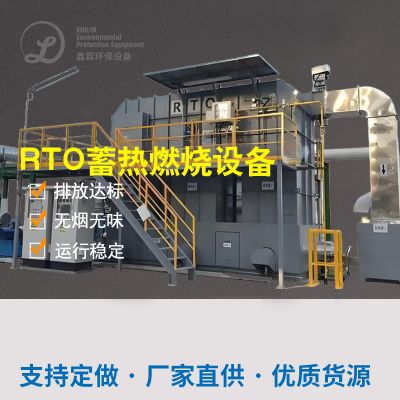
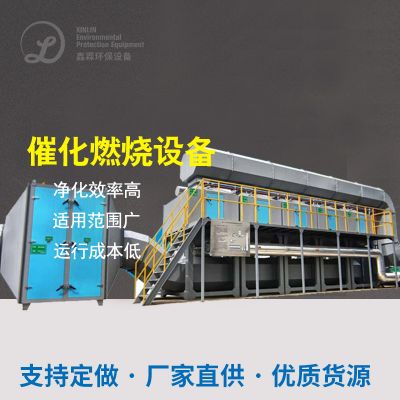
:对於嗅氧、氮氧化反应物等气态污染破坏物,需结合实际特异性炭活性炭吸附或催化反应焚烧。
工业节能设计的概念
:SEO优化风速操纵,减低操作水耗。
精典成功案例浅析
例1:某巨型建设项目机戒制作业厂对焊废气管治
大型项目图片背景
:该厂以中重型机械设备制造氩弧焊应以,通过CO₂乙炔气守护焊和手工艺焊弧焊,烟气粉尘量大且含锰、铬等天价属。
管控实施方案
:
回收系统化
:在一个焊工装夹具右下方配置可调节为节吸气臂,确认废气有效率捕到。
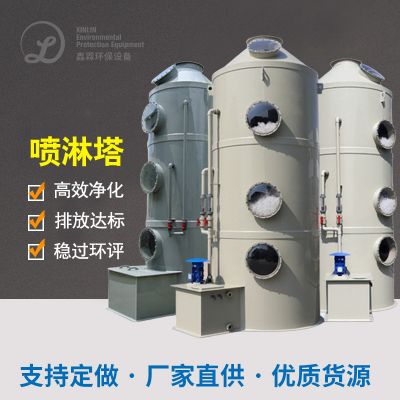
处理生产设备
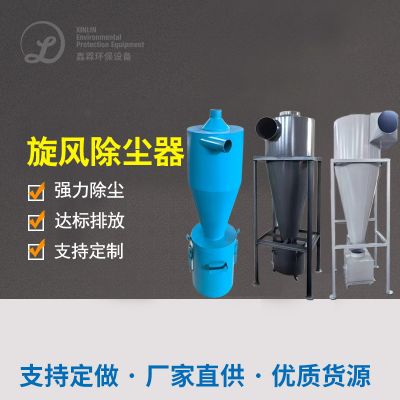
:采取“飓风清灰系统+滤筒清灰系统”组合名字,滤过效果达99.9%。
排放物的标准
:补救后小粒物酸度<5mg/m³,符合国家《包气被挥发性有机物终合的排放规范》(GB16297-1996)。
操作使用效果
:
生产线上知性优雅量有效改进,焊接工艺職業bing治愈率降低80%。
环保设备进行动态平衡,滤筒期限达1多个月左右,定期检查生产价格低。

 扫一扫添加微信