CNC机加工废水处理方法|CNC数控加工中心切削液废水处理案例
CNC废水介绍
CNC(Computer Numerical Control,估算机生产制作中心磨床)污废水 正确处理其主要引起于机器生产制作制造行业,需要是不锈钢、朔料等材质的高测微仪生产制作过程中 中。类似污废水 正确处理往往含各种空气自然环境有害特性,若随便排放口量会对自然环境和人健康的致使重要害处,因需可以通过专业技术工艺流程正确处理未达标后再排放口量或回收。
CNC废水来源
- 冷却液废水:CNC加工过程中,冷却液用于降低刀具和工件的温度,长期循环使用后因杂质积累、变质而形成废液。
- 清洗废水:加工后的零部件需用清洗剂去除表面油污、金属碎屑等,产生含油、化学药剂及悬浮物的废水。
- 设备维护废水:机床润滑系统泄漏、设备冲洗等环节产生的含油废水。
CNC废水主要成分
- 重金属离子:如铜、镍、锌等(来自金属加工碎屑和冷却液添加剂)。
- 油脂类物质:矿物油、切削液、润滑油等。
- 化学需氧量(COD)和生化需氧量(BOD):由有机物(如表面活性剂、乳化剂)导致。
- 悬浮物(SS):金属粉末、塑料碎屑等。
- 酸碱物质:部分清洗剂为酸性或碱性。
CNC废水处理案例
案例一:某汽车零部件制造厂
- 废水特点:日均水量20吨,含高浓度乳化油(油类>5000 mg/L)、COD>8000 mg/L。
- 处理工艺:
- 破乳预处理:投加破乳剂(如聚合氯化铝)分离油水。
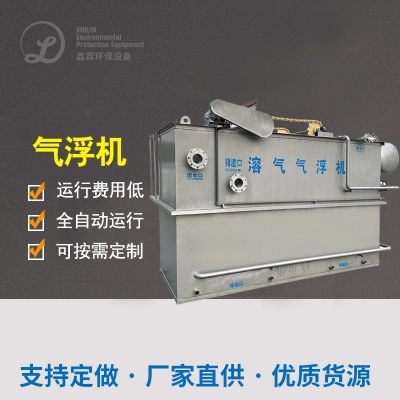
- 气浮除油:通过溶气气浮机去除浮油及悬浮物。
- 生化处理:采用A/O工艺(厌氧-好氧)降解有机物,COD去除率>90%。
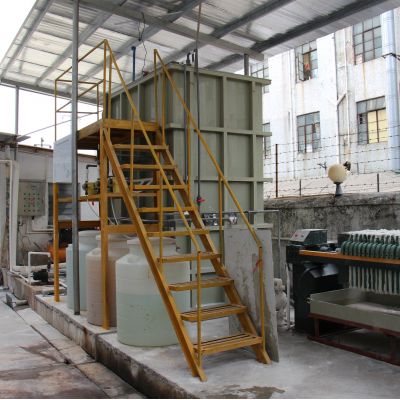
- 深度过滤:活性炭吸附+膜过滤确保出水达标。
- 处理效果:出水油类<5 mg/L,COD<100 mg/L,达到《污水综合排放标准》(GB 8978-1996)一级标准。
案例二:某精密电子加工企业
- 废水特点:含铜离子(50-100 mg/L)、微量切削液及高SS。
- 处理工艺:
- 化学沉淀:投加氢氧化钠调节pH至9-10,铜离子形成氢氧化铜沉淀。
- 混凝沉淀:PAC+PAM强化絮凝,去除SS和胶体物质。
- 离子交换:残余重金属通过树脂吸附进一步去除。
- 紫外线消毒:杀灭微生物后回用于车间清洗。
- 处理效果:铜离子浓度<0.5 mg/L,SS<10 mg/L,回用率超70%,年节约用水成本约50万元。
总结
CNC废气进行净化处理需要根据明确的成分选购根据加工,重大大家关注油脂离心分离、血本属除掉及生物碳物光降解。经由真实案例内见,高中物理物理化学方法(如气浮、沉淀出的)根据生物化学或深层进行净化处理系统(如膜过滤装置、阳离子调换)能合理有效保证 达到标准排卸或网络资源回收利用,集于一身区域与条件整体。

 扫一扫添加微信